时间:2026-10-25 访问量:443
在制造业产品开发周期不断压缩的今天,手板模型作为验证设计、降低开模风险的关键环节,其加工方式的选择直接影响项目进度与成本。明光地区依托较为完善的机械加工配套体系,在CNC手板加工批发领域形成了自己的特点。本文从技术顾问视角,系统梳理明光CNC手板加工批发的技术特征、适用边界与选择逻辑,帮助读者建立清晰的判断框架。
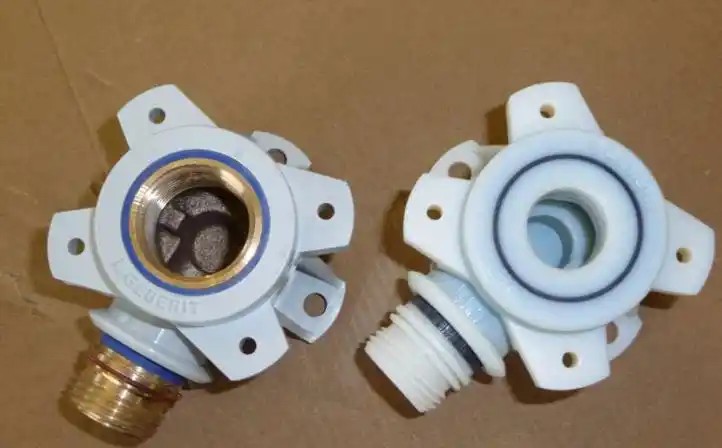
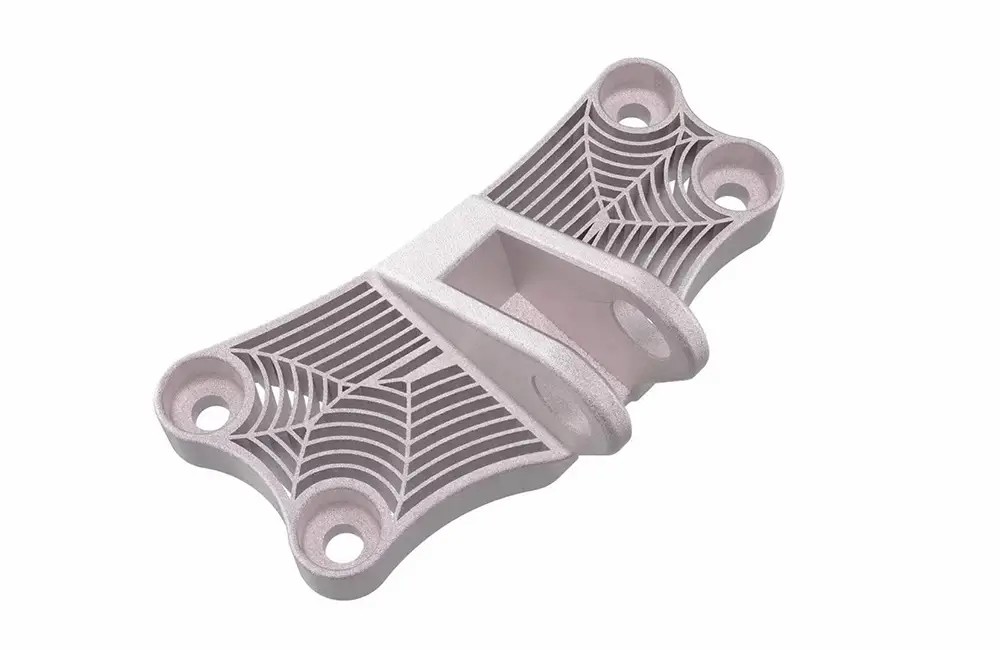
CNC手板加工即计算机数控加工,通过CAD模型驱动数控机床对整块材料进行减材切削,直接获得与设计尺寸一致的功能样件。与3D打印的逐层堆积不同,CNC加工是从毛坯中“雕”出零件,这一本质差异决定了它在材料选择、表面质量与力学性能上的独特表现。明光地区的CNC手板加工批发业务,主要服务于长三角及周边区域的消费电子、汽车零部件、医疗器械、工业设备等行业客户,其技术定位是“小批量、多品种、快交付”的精密样件供应。
第一,材料谱系完整,性能验证真实可信。CNC加工可使用ABS、PC、PMMA、POM、尼龙、铝合金、不锈钢、黄铜等多种工程塑料与金属材料,样件的密度、韧性、耐温性与最终量产件高度接近,特别适合做结构强度测试、装配干涉验证与外观评审。批发模式下,同一批次多件产品可统一装夹、统一工艺参数,批量一致性优于单件散做。
第二,尺寸精度与表面质量可控。常规三轴加工可达±0.05mm公差,精密件可达±0.02mm;通过精铣、打磨、喷砂、抛光、阳极氧化、喷油等后处理,样件外观可接近注塑件或压铸件水准,满足展会样机与客户验收的视觉要求。
第三,批发模式的成本与交期优势。手板批发本质上是将多个零件或多次需求集中排产,通过拼板套料、共享装夹、连续切削减少机床空转与换刀时间,单位成本较零散订单下降明显;同时明光本地加工集群配套齐全,编程、操机、后处理、检测环节衔接紧凑,常规塑料手板3至5个工作日、金属手板5至7个工作日即可交付,加急单可进一步压缩。
第四,工程变更响应灵活。产品开发早期设计迭代频繁,CNC加工只需修改程序即可重新切削,无需开模,单次变更成本低,适合在定型前进行多轮验证。
第一,单件成本高于3D打印与真空复模。对于结构复杂、去除量大或极小尺寸的零件,材料利用率低、切削工时长,单价可能不具优势;超大批量时,注塑或压铸的单件成本会迅速摊薄并反超CNC。
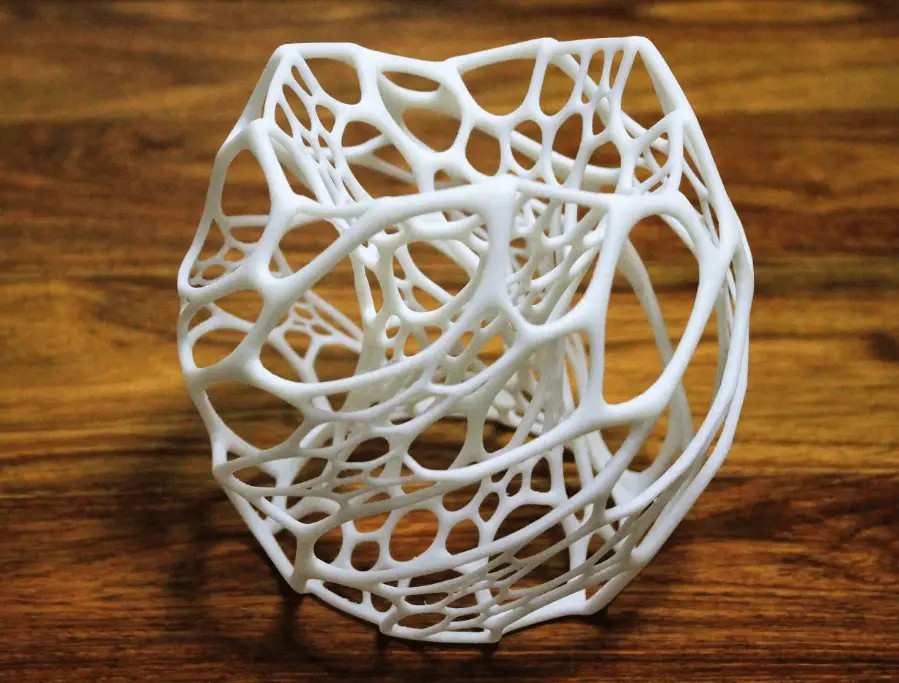
第二,几何自由度存在约束。深腔、细长悬臂、内部流道、倒扣结构等特征,受刀具可达性与刚性限制,三轴加工难以一次成型,往往需要拆分件后拼接或增加五轴设备,这会带来额外成本与接缝处理问题。
第三,批量一致性受多因素影响。批发订单若分多台机床、多班次生产,刀具磨损、装夹误差、环境温度都可能引入尺寸漂移,需要供应商具备首件检验、巡检与终检的完整品控流程,这一点在选择批发商时应重点核实。
第四,材料浪费与环保成本。减材加工产生的切屑与废料比例较高,金属废料可回收,工程塑料废料处理则增加隐性成本,对成本敏感型项目需纳入核算。
选择明光CNC手板加工批发供应商,建议按以下步骤推进:其一,明确需求边界——确认零件的材料、公差等级、表面处理要求、数量与交期,区分“外观验证件”与“功能测试件”,前者重后处理,后者重尺寸与力学性能。其二,核验供应商能力——考察其机床配置(三轴/四轴/五轴数量)、最大加工尺寸、常用材料库存、检测设备(三次元、卡尺、粗糙度仪)及过往同类行业案例。其三,索取样件与报价——要求提供同材料同工艺的实物样件评估表面与精度,报价应包含材料费、加工费、后处理费与运费,避免后期增项。其四,确认品控与交付条款——约定首件确认、批量抽检比例、不良品处理方式与延期责任。其五,小批量试单后再放量——先以少量订单验证其一致性,再进入批发合作。
总体而言,明光CNC手板加工批发适合产品开发中前期对材料真实性、尺寸精度与交付速度有综合要求的项目;若追求极低成本或极端复杂几何,应评估3D打印、复模等替代方案,或采用CNC与3D打印组合工艺。理解技术边界、匹配项目阶段,才是做出正确决策的关键。
上一篇:湖北cnc手板模型
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。