时间:2026-10-18 访问量:391
在珠三角的硬件开发圈里,东莞的CNC手板与复模产业链几乎是绕不开的一站。无论是消费电子、汽车配件还是医疗器械,从结构验证到小批量试产,这里聚集了从几台机床的作坊到配备五轴加工中心与真空复模产线的规模型工厂。但正因为供给端层次丰富,“找哪家”反而成了一个需要拆解的技术问题。下面从工艺能力、复模配套、精度与交期、成本结构、局限性以及选择流程几个维度展开,帮你建立一套可操作的判断框架。
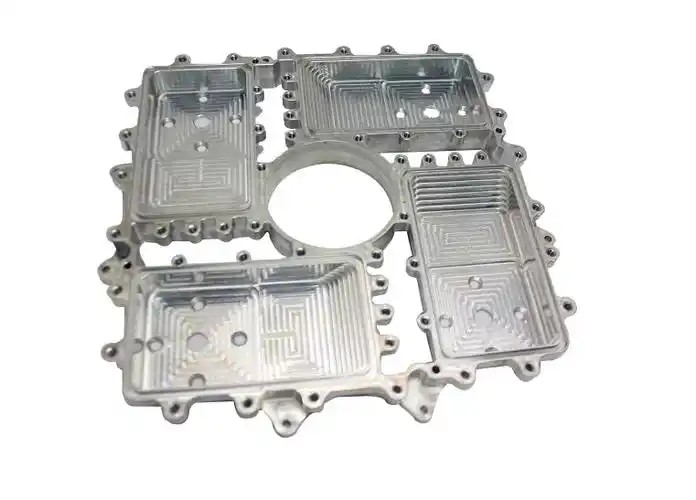
很多需求方把“CNC手板”和“复模”混为一谈,实际上它们是两道前后衔接的工序。CNC手板是用数控加工中心直接对ABS、PC、PMMA、铝合金、POM等板材进行减材切削,得到与设计图一致的单件或少量样件,优势在于尺寸精度高、材质真实、表面处理选择多,适合结构验证、装配测试和外观评审。复模(真空浇注)则是先以CNC加工出原型母模,再翻制硅胶模具,用聚氨酯(PU)材料在真空环境下浇注复制出小批量件,单件成本随数量增加而显著下降,适合20至200件左右的小批量试产。
所以“找哪家”的第一层判断是:你的需求量是1至5件还是几十件以上;是否需要真实的工程塑料力学性能;是否需要在两周内拿到可用于整机装配的批次件。只有把需求定清楚,供应商的筛选标准才有意义。东莞不少工厂同时具备CNC与复模能力,但侧重点不同,有的CNC强、复模只是配套,有的复模产线成熟但CNC精度一般,需要分别考察。
第一看设备配置。三轴加工中心适合平面类、回转体以外的常规结构件;带第四轴或五轴的设备才能稳定处理复杂曲面、深腔和多次装夹的异形件。对于外观件,五轴一次装夹成型的表面质量明显优于多次翻面加工。第二看加工精度与检测手段。正规工厂应能提供±0.02mm至±0.05mm的常规公差能力,并配备二次元、三次元测量仪出具检测报告,而不是仅凭卡尺口头承诺。第三看材料库与表面处理链条。ABS、PC、亚克力、尼龙、POM、铝合金、不锈钢的切削参数差异很大,材料备货齐全的工厂能缩短采购等待;喷油、丝印、镭雕、电镀、拉丝等后处理是自有产线还是外协,直接影响外观件的交付周期和色差控制。第四看编程与工程介入能力。好的工厂会在报价前指出壁厚过薄、深孔无法加工、装配干涉等设计问题,这比单纯比价格更有价值。
复模看似简单,实际差异集中在细节。硅胶模具的寿命通常在20至30模次左右,模具翻制次数越多、尺寸漂移和表面劣化越明显,因此供应商是否按批量合理开多套母模、是否对每批次做首件确认,决定了批次一致性。PU材料的牌号选择也很关键:仿ABS、仿PC、高透明、软胶(邵氏硬度30A至90A)对应的力学性能和收缩率不同,有经验的工厂会根据你的装配和跌落测试要求推荐材料,而不是一律用默认料。真空浇注的脱泡工艺直接影响内部气泡和透明件通透度,透明件复模对真空度和操作环境要求更高,需要确认对方是否有透明件量产经验。交期方面,CNC母模加硅胶模制作通常需要3至5个工作日,浇注批量件按每天每模的产出估算,急单能否插队取决于工厂的排产弹性。
CNC手板的局限在于减材加工对内部复杂流道、封闭空腔、极薄壁(小于0.8mm)和细微特征(小于0.5mm)的还原能力有限,刀具可达性是硬约束;同时单件加工工时成本高,数量超过10至20件后单价下降不明显,此时复模或简易模具注塑更经济。复模的局限则在于PU材料的力学性能与真实注塑工程塑料存在差异,长期耐候性、耐化学性和阻燃等级通常无法完全等效,不能替代正式的安规认证测试;硅胶模本身存在收缩和磨损,尺寸稳定性在批次间会有波动,高精度配合面需要预留余量或后续CNC修正;透明件和软胶件的良率对操作经验依赖较大。理解这些边界,才能避免把验证件当作量产件使用而踩坑。
综合来看,筛选东莞供应商可以按以下流程推进:第一步,整理需求清单,明确零件数量、材质、公差、表面处理、是否需要复模及目标交期;第二步,让对方提供同类行业的案例件或实拍样件,重点看外观件和复杂结构件的完成度;第三步,要求出具正式报价单,列明材料、工时、后处理和模具费用,警惕明显低于市场均价的报价,往往意味着省略检测或使用回收料;第四步,小批量试单验证,先做1至3件确认尺寸与外观,再放量复模;第五步,确认检测报告、包装方式和售后责任,尤其是复模件的批次色差和尺寸偏差处理机制。对于结构复杂、精度要求高的首版样件,优先选择五轴CNC能力扎实、工程介入积极的工厂;对于20至200件的小批量试产,优先选择复模产线成熟、材料牌号齐全、能做首件确认的工厂;如果两者都强,则适合作为长期打样伙伴。最后提醒一点,沟通效率本身就是重要的筛选指标——能在报价阶段主动提出设计优化建议、明确工艺边界的工厂,通常在实际交付中更可控。
上一篇:东莞附近手板厂有哪些厂
下一篇:广州精密手板模型cnc厂家加工

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。