时间:2026-10-07 访问量:297
在制造业产品开发流程中,从图纸到实物之间往往存在一道关键验证环节——手板制作。对于茂名及粤西地区的硬件研发团队而言,CNC五金手板是绕不开的选项。它既不像3D打印那样局限于少数材料,也不像模具冲压那样需要高昂的一次性投入。但很多初次接触的工程师或采购人员,对它的能力边界并不清楚:什么情况下必须用CNC,什么情况下用CNC反而浪费预算,本地供应链能否满足精度和交期要求。下面从技术原理、优势、局限到决策流程,逐层拆解。
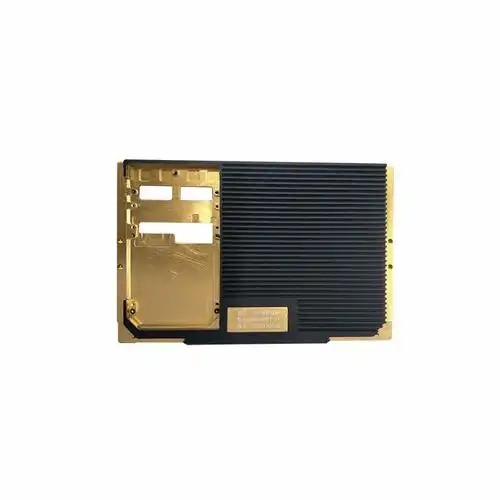
CNC(Computer Numerical Control)五金手板,是指通过数控加工中心对金属板材或棒材进行减材切削,直接获得接近最终产品形态和尺寸的功能性样件。常见材料包括铝合金(6061、7075)、不锈钢(304、316)、黄铜、紫铜、钛合金等。加工方式涵盖三轴、四轴乃至五轴联动铣削,配合车床、线切割、电火花等工艺完成复杂结构。
与钣金手板不同,CNC手板是从整块材料中“雕”出形状,因此不受折弯半径和焊接变形的限制;与3D打印金属手板相比,CNC的致密度更高、表面质量更好、力学性能更接近锻件。在茂名地区,由于石化装备、水产机械、小家电和电子五金产业较为集中,CNC五金手板的需求多集中在壳体、支架、连接件、散热器、齿轮箱体等品类。
1. 材料真实,验证可靠
CNC手板直接使用与量产一致或同牌号的金属材料,密度、硬度、导热导电性、耐腐蚀性均可真实反映最终产品表现。对于需要做压力测试、疲劳测试或盐雾测试的零件,CNC样件的数据比塑料3D打印件更有说服力。
2. 精度可控,公差稳定
常规CNC加工尺寸公差可控制在±0.05mm以内,精密加工可达±0.01mm。表面粗糙度Ra可达0.8~1.6μm,必要时可镜面抛光。对于配合面、轴承孔、密封槽等关键特征,CNC是目前手板阶段最稳妥的工艺。
3. 结构完整,无需拆件
注塑手板往往需要拆分为多个零件再粘接,而CNC可以一体加工出带有内部流道、薄壁、深腔、螺纹孔的结构。这减少了装配误差,也避免了胶水老化带来的强度衰减。
4. 茂名本地供应链的响应优势
茂名地处粤西,相比珠三角核心区,本地CNC加工厂的产能负荷相对宽松,小批量急件插单更容易协调。对于需要频繁修改、多次迭代的研发项目,工程师可以当天送图、当天沟通工艺、次日看样,沟通成本低于跨区域协作。同时,本地运输半径短,样件物流风险低。
5. 小批量到中批量的平滑过渡
CNC手板不依赖模具,单件即可开工。当验证通过后,可以直接用同一程序加工几十到几百件作为试产件,甚至小批量供货。这种“手板—试产—小批量”一条龙的能力,在茂名本地工厂中已较为成熟。
1. 单件成本高于3D打印和钣金
CNC是按加工时间收费的,复杂零件可能需要数小时甚至十几小时的机床工时。对于结构简单、强度要求不高的零件,3D打印或钣金焊接的成本可能只有CNC的几分之一。如果只是看外观或做装配演示,不必优先选CNC。
2. 加工效率受刀具和结构限制
深腔、窄槽、内直角、超薄壁(小于0.5mm)等特征,CNC刀具难以触及或容易振刀。硬质合金刀具加工不锈钢、钛合金时磨损快,需要频繁换刀,进一步拉长交期。五轴联动虽然能解决部分问题,但茂名本地五轴设备资源有限,复杂曲面件可能仍需外发。
3. 材料利用率低,浪费不可避免
减材制造的本质决定了大量材料会变成切屑。对于贵金属(如钛合金、铜合金)手板,材料成本占比可能超过加工费。如果产品最终是注塑或压铸件,CNC手板只能验证结构和尺寸,无法验证模具填充、缩水、熔接线等注塑缺陷。
4. 表面处理效果与量产有差异
CNC手板可以阳极氧化、电镀、喷砂、拉丝,但手工操作的一致性和量产线体存在差距。同一批手板的不同件之间,颜色和光泽可能有肉眼可见的区别。对于外观要求极高的消费电子类产品,需要提前和加工方确认色差范围。
5. 本地高端设备和特殊工艺覆盖不全
茂名CNC加工厂以三轴、四轴为主,五轴高速铣、车铣复合、镜面火花机等设备普及率不如深圳、东莞。如果零件需要微孔(小于0.2mm)、超深腔(深径比大于10)、光学级表面,可能需要协调珠三角资源,交期和成本都会上升。
优先选择CNC的情况:
- 零件需要承受实际载荷、高温、高压或磨损;
- 配合公差紧,需要与现有金属件或轴承直接装配;
- 材料必须是铝、不锈钢、铜、钛等金属;
- 结构复杂,无法通过钣金折弯或焊接实现;
- 需要做功能测试、寿命测试或环境测试;
- 后续小批量试产打算沿用CNC工艺。
可以暂缓CNC的情况:
- 仅用于外观评审、尺寸比对,不参与受力;
- 最终量产方式是注塑或压铸,且外观要求极高;
- 预算极其有限,且交期非常宽松;
- 零件特征超出本地加工能力,外发成本不可接受。
第一步:明确需求
整理3D图纸(STEP/IGES格式)、2D图纸(标注关键公差和表面要求)、材料牌号、数量、交期、预算范围。明确哪些尺寸是功能尺寸,哪些是参考尺寸。
第二步:DFM可制造性分析
将图纸发给2~3家本地加工厂,要求出具DFM报告。重点关注:是否需要拆件、刀具是否可达、最小圆角是否合理、公差是否过严。这一步能避免报价后反复修改。
第三步:比价与打样
不要只看总价,要对比材料费、加工费、表面处理费、运费和税费。首次合作建议先做1~2件验证加工精度和配合度,再批量下单。
第四步:首件检验
收到样件后,用卡尺、千分尺、三坐标(如有)检测关键尺寸。装配测试、功能测试同步进行。记录问题点,反馈给加工方调整程序或工艺。
第五步:表面处理与确认
根据产品定义选择阳极氧化、电镀、喷漆、丝印等。确认色板、膜厚、附着力测试结果。外观件建议签样封存。
第六步:小批量试产
手板验证通过后,用同一程序加工小批量试产件。此时可要求加工方提供自检报告和材质证明。如果后续要开模,CNC试产件可作为模具设计的实物参考。
总结来说,茂名CNC五金手板不是万能方案,但在金属功能件验证这一环,它依然是精度、强度和材料真实性综合表现最均衡的选择。关键在于:先判断零件是否需要“真金属、真受力、真配合”,再评估本地加工能力是否覆盖你的结构特征。把这两步做扎实,后续的报价、打样和迭代都会顺畅很多。
上一篇:河源cnc五金手板批发
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。