时间:2026-09-27 访问量:341
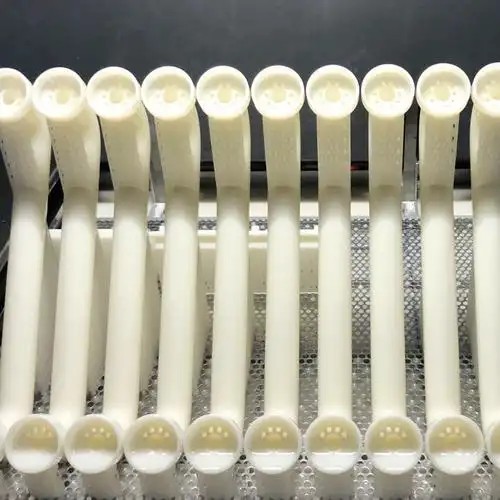
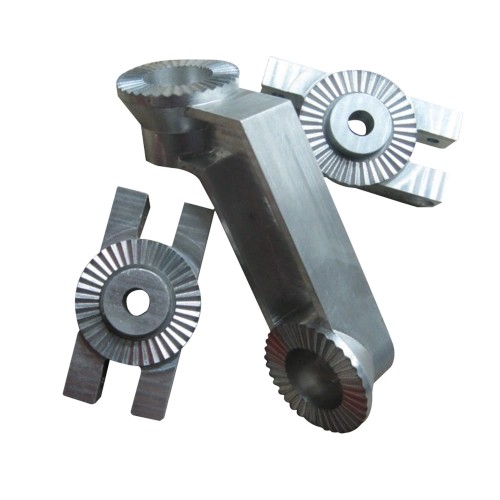
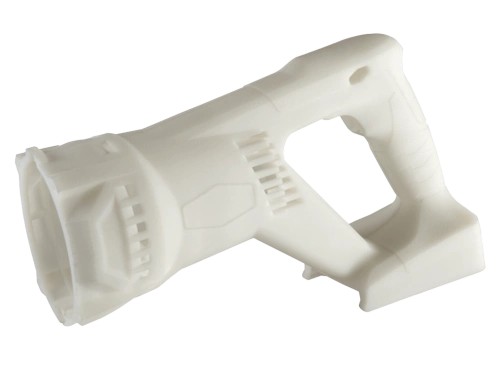
在工业设计验证与小批量试制领域,手电钻作为常见的电动工具,其外壳、内部结构件及传动组件往往需要经过多次迭代才能定型。当产品尚未开模,或者需要快速获得功能样机时,手电钻手板cnc加工便成为一项关键技术手段。它利用计算机数控机床,从整块工程塑料或金属板材中减材制造出接近最终产品物理性能的零件。对于产品经理、结构工程师或采购人员而言,理解这项工艺的能做什么、不能做什么,以及如何高效推进,直接关系到研发周期与成本。
1. 材料选择范围广,能真实模拟最终工况
手电钻在工作时涉及高频振动、电机发热、齿轮啮合以及跌落风险。CNC加工可以使用与量产件一致的工程塑料,如ABS、PC、PC/ABS、尼龙加纤(PA+GF),甚至铝合金、黄铜等金属。例如,手电钻的齿轮箱壳体若量产采用PA66+30%GF,手板阶段直接用同种板材加工,就能提前暴露缩水、翘曲或装配干涉问题,这是3D打印树脂件难以比拟的。
2. 尺寸精度与表面质量高,满足装配与外观评审
工业级CNC机床的定位精度可达±0.01mm,重复定位精度±0.005mm。手电钻内部有电机、开关、齿轮、轴承等多个标准件,手板件的孔位、卡扣、止口若偏差0.1mm以上,可能导致装配困难或噪音测试失败。CNC加工能轻松保证关键配合尺寸。同时,通过精铣、打磨、喷油、电镀等后处理,手板可以呈现出接近注塑件的表面效果(如蚀纹、高光、哑光),便于进行外观色彩与质感评审。
3. 无需开模,快速响应设计变更
一套手电钻外壳注塑模具费用通常在数万至十几万元,周期3-6周。而CNC手板在编程完成后,单件加工时间可能仅需数小时至一天。如果设计变更,只需修改CAD模型重新生成刀路,无需报废模具。对于需要验证3-5个不同版本的握持手感、风道形状或按键布局的项目,CNC手板的综合时间成本往往更低。
4. 可加工复杂结构与薄壁特征
现代手电钻追求轻量化与人体工学,外壳常有曲面、加强筋、散热格栅、电池插槽等特征。五轴联动CNC或高速加工中心能够处理深腔、倒扣(需拆分加工或使用专用刀具),配合夹具设计,可实现0.8-1.5mm的薄壁加工,满足装配强度测试要求。
1. 单件成本较高,不适合大批量
CNC加工属于减材制造,材料利用率可能低于30%,且需要编程、装夹、换刀、后处理等多道工序。一个中等复杂程度的手电钻外壳(含左右半壳、齿轮箱、电池盖),CNC手板单价可能在800-3000元不等,具体取决于尺寸、结构难度和表面要求。如果需要的数量超过50-100套,单件成本下降有限,此时硅胶复模或快速注塑模具可能更经济。
2. 加工周期受结构复杂度影响大
虽然比开模快,但复杂手电钻手板仍需要3-7天。若包含五轴加工、电火花、深孔钻或特殊后处理(如导电氧化、镭雕),周期可能延长至10天。对于急需24小时内拿到样品的紧急评审,SLA或SLS 3D打印仍是首选,尽管材料性能有差异。
3. 材料性能与注塑件存在差异
CNC使用的塑料板材通常为挤出或浇铸成型,其分子取向与注塑件不同,导致冲击强度、韧性、各向异性存在差别。例如,ABS板材的缺口冲击强度可能比注塑ABS低20%-30%。CNC手板适合验证尺寸、装配和外观,但若要进行严格的跌落测试或长期疲劳测试,结果需谨慎解读。另外,玻纤增强材料在CNC加工时刀具磨损快,且纤维被切断,强度会低于注塑件。
4. 难以实现极精细的纹理与透明件
注塑模具可以蚀刻出极其细腻的皮纹(如MT-11010、VDI 3400标准),而CNC手板通常只能通过喷砂或化学蚀刻模拟,纹理深度和均匀性有差距。对于透明PC或PMMA手电钻外壳,CNC加工后的刀纹需要长时间抛光,仍可能残留细微雾影,影响光学效果。
5. 设计规则受限
CNC加工需要刀具能够到达加工区域。深窄槽、内部直角、封闭空腔(如手电钻内部的密封气室)难以直接加工,必须拆分零件或改变设计。如果您的设计中含有大量这类特征,可能需要与加工方提前沟通,评估是否改用3D打印或调整结构。
选择建议:什么情况下优先选CNC手板?
- 需要验证装配关系、机构运动或功能测试(如手电钻的开关行程、齿轮啮合、电机散热风道)。
- 需要与注塑件相同的材料(如PC/ABS、PA+GF)进行强度或耐温测试。
- 外观评审要求高,需要喷油、电镀、蚀纹等后处理。
- 预计修改次数在3次以内,且每次修改涉及关键尺寸或结构。
- 所需数量在1-20套之间,且对单件成本不极度敏感。
不推荐CNC手板的情况:
- 需要超过50套,且长期使用——考虑硅胶复模或快速模具。
- 结构极度复杂,包含大量内部流道或晶格——优先金属3D打印或SLS。
- 需要24小时内获得样品——优先SLA/DLP打印。
- 需要极精细的皮纹或高透明光学件——需与供应商确认可行性或改用注塑。
标准流程总结(以手电钻外壳为例):
1. 需求确认:明确手板的用途(装配、外观、功能)、材料、数量、表面处理、精度要求。
2. CAD模型检查:确保模型为实体,无破面、重复面;预留加工基准和夹持位;确认最小刀具半径与特征深度比。
3. 工艺评估与报价:供应商根据模型评估是否需要五轴、拆分加工、电火花等,给出加工时间与费用。
4. 编程与装夹设计:生成刀路,设计专用夹具(如仿形夹具、真空吸盘),减少装夹次数。
5. 粗加工与精加工:先开粗去料,再精铣关键尺寸和曲面,必要时进行时效处理消除应力。
6. 后处理:去毛刺、打磨、喷砂、喷油、丝印、电镀等,按需进行。
7. 尺寸检测与装配验证:使用三坐标、卡尺、塞规检测关键尺寸,与标准件试装。
8. 反馈与迭代:记录问题点,修改CAD,进入下一轮加工。
手电钻手板cnc加工是一项兼顾精度、材料真实性与灵活性的试制手段。它并非万能,但在产品开发的前中期,尤其是需要功能验证或高外观要求时,往往是最务实的路径。理解其优势与边界,并与专业的加工服务商早期协作,能够显著降低试错成本,加快手电钻产品从概念走向量产的步伐。
上一篇:cnc 手板
下一篇:没有了!

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。