时间:2026-10-30 访问量:203
在制造业密集的珠三角,东莞的塑胶手板制作材料供应体系一直是产品开发链条中不可忽视的一环。无论是消费电子、汽车零部件还是医疗器械,手板(Prototype)阶段的材料选择直接决定了验证结果的可靠性与后续开模的风险。作为长期扎根于此的技术顾问,笔者常被客户问及:东莞的塑胶手板材料厂究竟能提供哪些价值?它们的优势边界在哪里?本文将从材料品类、工艺适配、成本效率、局限性与选择逻辑五个维度展开,帮助读者建立清晰的判断框架。
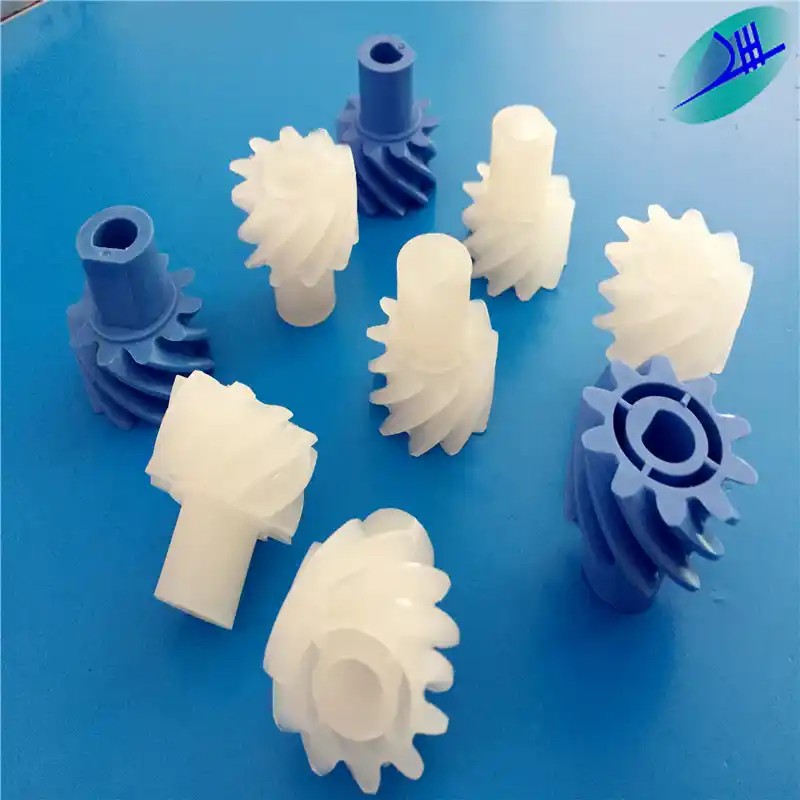
东莞塑胶手板材料厂的核心优势之一,是材料谱系的完整度。常规的ABS、PC、PMMA、PP、PA6/PA66、POM等通用与工程塑料几乎属于“常备库存”,能够满足大多数结构件、外观件和功能件的验证需求。更重要的是,本地材料厂普遍具备改性能力:玻纤增强、阻燃(UL94 V-0)、抗UV、耐低温、导电/抗静电等改性牌号可以在较短时间内调配或从合作改性厂调货。对于手板阶段而言,这意味着客户不必因为材料规格特殊而被迫改用替代料——替代料带来的收缩率、流动性和力学性能差异,往往会让装配验证和跌落测试结论失真。部分材料厂还提供与量产牌号一致的“同源料”服务,即直接采购注塑量产所用的同一批次或同一牌号原料进行CNC或小批量试模,从而最大限度缩小手板与量产件之间的性能偏差。
手板制作并非单一工艺,而材料厂的价值恰恰体现在与工艺的匹配度上。以CNC加工为例,板材的内应力、切削性能和尺寸稳定性决定了加工后是否变形;东莞的材料厂通常能提供已退火处理的板材,或明确标注建议的退火工艺参数。对于SLA/DLP光敏树脂,材料厂与树脂供应商的协作能提供类ABS、类PP、高韧性、耐高温等不同力学档位的选择。真空复模(硅胶模)则对材料流动性有特定要求,本地供应商常备小包装的PU双组分料,并可按件数需求配比供应,减少浪费。值得强调的是,材料厂对“工艺—材料—后处理”三者联动的理解程度,往往比单纯的材料价格更能影响手板的一次成功率。例如PC材料在CNC后是否需要去应力退火、PMMA抛光后的透光率保持、PA材料的吸湿对尺寸的影响,这些细节若在选料阶段就被提示,可显著降低返工率。
东莞材料厂的区位价值体现在供应链密度上。对于急需打样的项目,本地库存可实现当日或次日送达,避免了跨区域物流的时间损耗。在成本结构上,手板用料通常为小批量、多规格,材料厂通过拆零供应、按公斤或按件计价的方式,降低了客户的起订量门槛。同时,由于临近CNC加工厂、复模厂和3D打印服务商,材料厂能够以“材料+工艺建议”的打包方式参与早期选型,减少客户在多家供应商之间来回确认的沟通成本。需要客观指出的是,这种成本优势主要体现在中小批量手板阶段;当单件需求超过数百件、接近小批量试产时,材料厂的小包装供应单价会高于批量采购,此时应转向注塑试模料渠道,材料厂的角色也随之从“主供”转为“补充”。
手板材料厂的库存以常用牌号为主,极端特殊的耐高温(如PEEK、PEI)或医疗级认证材料并非每家都常备,往往需要调货周期,且小批量采购的单价显著偏高。其次,材料性能数据多为供应商提供的典型值,不同批次间的波动在手板阶段虽可接受,但若用于精确的疲劳寿命或长期耐候验证,仍需谨慎对待,必要时应要求提供批次检测报告。第三,材料厂提供的是材料本身与基础工艺建议,并不承担结构设计合理性的责任;例如壁厚突变导致的缩痕、加强筋引起的应力集中,这些属于设计与工艺协同问题,材料厂无法替代DFM(可制造性设计)分析。第四,环保与合规方面,RoHS、REACH等常规指令的符合性声明通常可提供,但若涉及食品接触、医疗生物相容性等专项认证,手板材料厂的能力参差不齐,需提前确认而非默认具备。
基于上述分析,建议按以下流程推进:第一步,明确手板的验证目的——是外观评审、装配验证还是功能测试,据此确定材料的关键性能指标(如韧性、耐温、透光率),而非盲目追求“最好的料”。第二步,向材料厂索取目标牌号的技术数据表(TDS)及批次一致性说明,重点关注收缩率、吸水率和推荐加工参数。第三步,确认材料厂是否具备与所选工艺(CNC/3D打印/复模)匹配的供货形态(板材、丝材、树脂、双组分料)及后处理建议。第四步,对小批量或特殊改性料,要求提供样品试加工或小样测试,以实际加工表现替代纸面参数做判断。第五步,在成本核算时,将返工风险与沟通成本纳入总成本,而非仅比较材料单价。总体而言,东莞塑胶手板材料厂适合作为产品开发早期快速迭代的材料支点,其优势在于品类覆盖、工艺协同与响应速度;其局限则集中在特殊材料可得性、批次数据精度与专项认证能力上。理性做法是将材料厂视为“选型顾问+供应节点”,在明确验证目标的前提下用好其本地化能力,同时对超出其能力边界的需求提前规划替代方案。
上一篇:东莞机器人手板厂
下一篇:CNC手板厂新设备

中制人坚持“诚信、质优、高效”的企业信念,被众多知名厂商所认可,并得到他们的大力支持与好评,在广大客户的支持与鼓励下,我们将一如既往的为客户提供更加优质的服务。